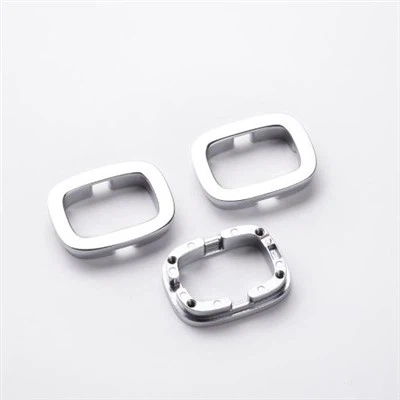
Powder Metallurgy -käsittelyvirta
Powder Metallurgia (PM) on edistyksellinen valmistustekniikka, joka valmistaa osia ja materiaaleja muovaamalla ja sintraamalla metallijauheita. Sen prosessointivirta sisältää pääasiassa seuraavat vaiheet:
1. Raaka -aineiden valinta ja valmistelu
Jauhemetallurgian ensimmäinen vaihe on valita sopivat metalli- tai seosjauheet. Yleisiä metallijauheita ovat rauta, kupari, alumiini, nikkeli ja niiden seokset. Jauheen hiukkaskoko, muoto ja jakauma on tärkeä vaikutus lopputuotteen suorituskykyyn. Raaka -aineet on käsiteltävä hienosti yhdenmukaisen jauheen saamiseksi.
2. Sekoittaminen ja lisäaineet
Jauheen juoksevuuden ja muovausominaisuuksien parantamiseksi erityyppiset jauheet ovat yleensä sekoitettuja ja voiteluaineita tai liimoja lisätään. Tämä vaihe varmistaa, että jauhe voidaan jakaa tasaisesti ja muodostaa haluttuun muotoon seuraavan muovausprosessin aikana.
3. muovaus
Sekoitettu jauhe ladataan muottiin ja tiivistetään "vihreän rungon" muodostamiseksi tietyllä lujuudella ja muodossa. Yleisiä muovausmenetelmiä ovat yksiaksiaalinen puristus, isostaattinen puristus ja injektiomuovaus. Muovausprosessin paine-, muotisuunnittelu- ja jauheominaisuuksilla on tärkeä vaikutus vihreän rungon tiheyteen ja mittatarkkuuteen.
4. sintraus
Vihreä runko muovaamisen jälkeen on sintrattu korkeassa lämpötilassa (sintraus). Sintrausprosessin aikana jauhehiukkaset diffundoivat ja yhdistyvät tiheän metallirakenteen muodostamiseksi. Sintrauslämpötilan ja ajan hallinta on ratkaisevan tärkeää lopputuotteen mekaanisten ominaisuuksien ja mikrorakenteen suhteen.
5. jälkikäsittely
Sintroituja osia on yleensä postittava niiden suorituskyvyn ja tarkkuuden parantamiseksi. Yleisiä jälkikäsittelymenetelmiä ovat lämmönkäsittely, pintakäsittely (kuten elektrolanointi, kemiallinen käsittely), koneistus (kuten jyrsintä, hionta) ja kyllästys (kuten öljyn tai hartsin kyllästys).
6. Laadun tarkastus
Jokaisessa jauhemetallurgiatuotannon linkissä on suoritettava tiukka laatutarkastus sen varmistamiseksi, että tuotteen mitta-, mekaaniset ominaisuudet ja pinnan laatu täyttävät vaatimukset. Yleisesti käytettyjä tarkastusmenetelmiä ovat metallografinen analyysi, kovuustestaus, tiheyden mittaus ja tuhoamaton testaus.
7. Pakkaus ja toimitus
Pätevät tuotteet, jotka läpäisevät laaduntarkastukset, pakataan kunnolla vaurioiden estämiseksi kuljetuksen ja varastoinnin aikana. Pakkausmateriaalit ja -menetelmät valitaan tuotteen ja asiakkaan ominaisuuksien mukaan, jotta voidaan varmistaa tuotteen turvallinen toimitus.
Jauhemetallurgiaprosessia käytetään laajasti auto-, ilmailu-, elektroniikka- ja lääketieteellisissä aloilla sen etujen, kuten korkean hyötysuhteen, energiansäästön ja suuren materiaalin hyödyntämisen vuoksi. Kohdassa tarkasti kunkin vaiheen parametreja jauhemetallurgia voi tuottaa korkean suorituskyvyn, kompleksimuotoisia metalliosia vastaamaan nykyaikaisen teollisuuden monipuolisia tarpeita.
Jauhemetallurgian vahvistamismateriaalit
Jauhemetallurgiamateriaalit, jotka koostuvat metalli- tai seosmatriisifaasista ja erittäin dispergoituneesta metalli- tai ei-metallifaasista, joka on pohjimmiltaan liukenematon matriisissa. Sen pääominaisuudet ovat korkea korkea lämpötilan lujuus ja hyvä ryömimiskestävyys. Vahvistusmekanismi on samanlainen kuin sademäärän vahvistaminen. Kuitenkin, kun sademäärän vahvistavat seokset lämmitetään sademääräfaasin muodostumisen yläpuolella, sademäärävaihe karkeaa ja purkaa uudelleen, joten käyttölämpötila on rajoitettu.
Dispersion vahvistamisessa olevia seoksia dispergoituva faasi voidaan stabiloida matriisin solidus-lämpötilaan. Dispergoituneiden hiukkasten läsnäolo muuttaa seoksen saantolujuutta, työn kovettumista, hiipivää ja murtumiskäyttäytymistä. Dispergoituneen vaiheen geometriset parametrit vaikuttavat korkeaan lämpötilan voimakkuuteen, erityisesti hiipimiseen (ts. Matriisin hiukkasten välinen etäisyys, hiukkasten halkaisija ja muoto (kuvasuhde)).
Sekä dislokaatio vaikuttaa sen mekanismiin, joka ohittaa toisen vaiheen että rajan liukumisen. Ei ole yleisesti hyväksyttyä ryömimistä. Dispergoituneiden vaiheiden valinnan yleiset periaatteet ovat: korkean sukupolven vapaa energia, korkea sulamispiste, sekoittumaton matriisin kanssa, matalan vaiheen rajaenergia (ts. Hyvä rajapinnan sidos) jne. Dispergoitu vaihe on yleensä oksidi, mutta se voi myös olla stabiilinen metalli- tai jopa puhdas metalli.
Tyypilliset materiaalit jauhemetallurgialle
Sintrattu alumiinijauhe
Valmistettu pinnan hapettumismenetelmällä. SAP: lla on korkea korkea lämpötilan voimakkuus ja hiipivävastus, ja sen huoltolämpötila saavuttaa 500 asteen, mikä on paljon parempi kuin yleinen alumiiniseos. Sitä käytetään pääasiassa: ydinpolttoaineen verhous reaktoreissa, lentokoneiden siivissä ja rungossa, kompressorin juoksupyöräreissä, korkean lämpötilan männäissä jne.
Kupari
Dispergoituneet hiukkaset ovat yleensä AL2O3, jotka yleensä valmistetaan sisäisen hapettumisen avulla. Hajautumisen jälkeen kuparin voimakkuus ja kovuus paranevat huomattavasti, ja johtavuus ei ole paljon vähentynyt. Sitä käytetään usein elektrodina vastushitsaamiseen, hehkulamppujen, elektroniputkien osien ja muiden elektroniikkateollisuuden osien hehkulamppujen, filamentti johtaa.
Tärkein valmistusmenetelmä dispersion vahvistamiseksi on jauhemetallurgia.
Korkean lämpötilan seokset
Varhaisin dispersioiden vahvistama nikkelipohjainen seos oli Tho2 (2%) vahvistettu nikkeli (TD-NI). Se tehdään yleensä kopioinnilla. Muita märkämenetelmällä valmistettuja seoksia ovat Ni-Mo, Ni-Co, Ni-Cr-AL ja muut seokset, jotka ovat vahvistaneet Th02: lla. Mekaanisen seoksen syntymisen jälkeen kehitettiin sarja nikkelipohjaisia, rautapohjaisia ja kobolttipohjaisia seoksia. Yli 10 tyyppiä on käytetty. Hajautettu vaihe on yleensä Tho2 ja Y203. Taulukossa on lueteltu useita tyypillisiä seoksia.
MA754: n ominaisuudet ovat parempia kuin tho 2- ni-cr, ja niitä on käytetty onnistuneesti suihkumoottorin terinä. MA956E on Fe-CR-AL-pohjainen materiaali, jolla on erinomainen hapettumiskestävyys ja korroosionkestävyys. MA6000E-seos, 1000H: n murtuman stressi on yli 800 ° C, mikä on paljon parempi kuin TD-NI ja IN792.
1100 asteessa TD-NI: n ja IN792: n 1000H: n murtumisrasitus on vain 20-30 MPA, kun taas MA6000E: llä on edelleen 160MPA. Siksi MA6000E on hyvä terämateriaali.
Toiset
Esimerkiksi: dispersion vahvistanut lyijy (DS-PB), joka on ainoa SAP: n kaltainen esimerkki, jossa PBO on dispergoituna vaiheessa, jota käytetään pääasiassa äänenvaimennukseen, kemiallisiin laitteisiin, säteilysuojaan ja akkuihin; Magnesiumseokset, jotka sisältävät alumiinia ja zirkoniumia (alumiini ja zirkonium, ovat molemmat liukoisia magnesiumissa, mutta liukenemisen jälkeen A1ZR4 -dispergoitu faasi on saostettu); Al-Fe-seokset, jotka ovat vahvistaneet metallien väliset yhdisteet Feal3 ja fenial9 jne.
|
Materiaali |
|
|
Ruostumaton teräs |
SS201, SS301, SS303, SS304, SS316, SS416 jne. |
|
Teräs |
Lievä teräs, hiiliteräs, 4140, 4340, Q235, Q345B, 20#, 45# jne. |
|
Messinki |
C35600, C36000, C37700, C37000, C37100, C28000, C26000, C24000, C22000 jne. |
|
Kupari |
C11000, C12000, C12000, C36000 jne. |
|
Alumiini |
AL6061, AL6063, AL6082, AL7075, AL5052, A380 jne. |
|
Rauta |
A36, 45#, 1213, 12L14, 1215 jne. |
|
Muovi |
ABS, PC, PE, POM, Nylon, PP, Peek jne. |
|
Pintakäsittely on saatavana eri materiaaleille |
|
|
Ruostumaton teräs |
Harjattu ja kiillotus, passiivinen, hiekkapuhallus, laserkaiverrus |
|
Teräs |
Sinkkipinnoitus, oksidimusta, nikkelipinnoitus, kromipinnoitus, hiilihaku, jauhemaalattu |
|
Alumiiniosat |
Kirkas anodisoitu, väri anodisoitu, hiekkapuhdistus anodisoitu, kemiallinen kalvo, harjaus, kiillotus |
|
Titaani |
Hiekkapuhallus, harjaus, kiillotus, pinnoitus, passiivinen |
Soveltaminen


Yritysprofiili
BSH perustettiin vuonna 2015. Yrityksemme, joka sijaitsee Songgangin kaupungissa, Baoanin alueella, Shenzhenissä, Kiinassa. Olemme muotisuunnittelijoita, tarjoamme lisäpalveluita (CNC -koneistus, MIM, Injektio, kuolema, kiillotus, vähentäminen, hioma, poraus, napautus ja niin edelleen) asiakasspesifikaatioiden vastaamiseksi. Tarjoamme myös kaikenlaisia pintakäsittelyä (maalaus, anodisointi, tehopinnoite, hiekkapuhallus, kromipinnoitus jne.). Nyt tehtaalla on 5000 neliömetriä, yrityksen kokonaisvarat on 15 miljoonaa RMB: tä, ja lähes 150 jäsenen ja työntekijän henkilöstö, joista on 12 insinööriä ja yli 50 vanhempaa teknikkoa, jotka voivat tehdä 3D-suunnittelu- ja teknisiä piirustuksia CAD/ CAM/ CAE: n kanssa asiakkaidemme vaatimusten mukaisesti ja käyttää CNC-prosessointikeskusta, EDM-keskuksen 3- -koordinaatti, NC IMIT -laitetta Jyrskulaitteet, spot -kone, johdotuskone ja niin edelleen.

Testilaitteet


Pakkaus ja toimitus

Kuplapussi ja pahvi k=K Carton Box -lava/ puulaatikko

Suositut Tagit: Jauhemetallurgian jalostusvirta, Kiinan jauhemetallurgian jalostusvirtavalmistajat, toimittajat, tehdas